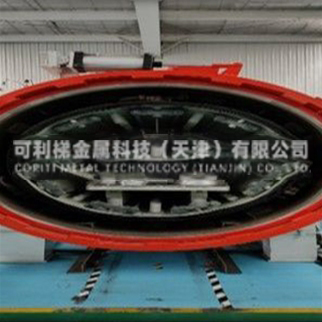
在可利梯金属科技(天津)有限公司的车间里,有一道独特的风景:操作工站在炉子前,盯着控制柜上的仪表,偶尔抬头看看炉膛方向,然后又低头记录数据。
外人看来,这个动作似乎没什么特别。但可利梯的操作工知道,站在炉前的每一分钟,脑子里都在做着判断。今天,就来说说这些“炉前判断”——操作工在炉子边到底在想什么。
第一眼:温度曲线正常吗?
炉子启动后,操作工的第一件事是看温度曲线。升温速度是否符合工艺预期?有没有出现升温过快或过慢的情况?到了设定温度后,温度是否稳定在允许的波动范围内?这些判断,在几秒钟内完成。
如果曲线正常,操作工确认后继续监控。如果曲线出现异常——比如升温速度明显偏慢、温度在设定值附近大幅波动——操作工会立即排查原因:是加热元件出了问题?是热电偶信号异常?还是炉膛密封不好导致热量散失?排查结果决定是继续观察、调整参数还是停机检修。
第二眼:碳势稳定吗?
对于渗碳工艺,碳势是另一个需要持续关注的参数。碳势显示值是否在设定范围内?有没有出现突然升高或降低的情况?氧探头的响应是否正常?
碳势的波动,直接影响渗碳层的碳浓度和深度。操作工在监控碳势时,不只看数值,还看趋势。如果碳势在一段时间内持续偏高,可能意味着气氛配比需要调整;如果碳势忽高忽低,可能是氧探头需要校验或更换。
第三眼:设备声音对吗?
仪表数据是判断设备状态的重要依据,但不是唯一的依据。操作工在炉前待久了,对设备正常运行时的声音形成了记忆——风机转动的嗡嗡声、气氛循环的呼呼声、淬火时介质搅动的哗哗声。这些声音混合在一起,构成了一种“背景音”。
当背景音中出现异常——比如风机声音变调、搅拌声音断续、某个方向传来金属摩擦声——操作工会警觉起来。虽然不一定是大问题,但“听起来不对”本身就是一个信号,提示操作工需要进一步检查。
第四眼:零件状态有异常吗?
零件出炉时,操作工的第一眼观察很重要。零件的颜色是否正常?表面有没有明显的氧化、脱碳或过烧痕迹?变形形态是否在预期范围内?有没有出现裂纹或磕碰伤?
这些观察不需要精密仪器,只需要一双有经验的眼睛。颜色异常可能提示气氛控制有问题;变形异常可能提示装炉方式或冷却方式需要调整;表面缺陷可能提示加热或冷却环节存在偏差。操作工在出炉瞬间的这几秒钟观察,有时比检测数据更早发现异常。
第五眼:记录填对了吗?
每完成一个环节,操作工需要填写工艺记录。填写记录不是“抄数字”,而是一个复核的过程。操作工在填写时,会回想刚才执行的情况——实际温度是多少、保温时间是多少、淬火介质温度是多少、有没有出现异常。填写记录的同时,也是对当班执行情况的后一次确认。
如果发现记录中的数据与工艺卡不符,操作工会停下来核实:是记录写错了,还是实际执行有偏差?确认清楚后,再如实填写。
炉前判断的价值
这些炉前判断,每一项单独看都不复杂,但它们组合在一起,构成了可利梯生产过程中的“实时监控系统”。设备传感器可以监测温度、碳势等参数,但它们无法完全替代人的判断——尤其是对异常趋势的敏感度和对设备状态的综合感知。
操作工在炉前的判断,是对自动化系统的重要补充。很多异常,在仪表报警之前,已经被操作工“看出来”或“听出来”了。这种早期发现,为及时处理争取了时间,也降低了批量风险。
写在后
可利梯金属科技(天津)有限公司的操作工,站在炉子前不是在“等时间”。他们在看、在听、在想、在判断。这些判断,不写在工艺文件里,也不出现在检测报告上,但它们确实存在于每一批产品的生
 在线客服
 18902161535
 roy.rao@qltst.com
